Avant de spécifier la résine nylon PA6 pour l'approvisionnement en production, les ingénieurs peuvent travailler avec Zhongwang pour comparer les propriétés moulées à sec avec les dimensions et les performances mécaniques attendues après une exposition environnementale. Le polyamide 6 est un thermoplastique technique semi-cristallin produit à partir de caprolactame et couramment utilisé pour les composants moulés et extrudés.
Le matériau contient des groupes amide polaires qui contribuent à ses caractéristiques mécaniques et chimiques mais le rendent également hygroscopique. L'humidité absorbée peut augmenter la flexibilité et la résistance aux chocs tout en réduisant la rigidité et en provoquant un gonflement dimensionnel. Ces changements sont particulièrement importants pour les serre-câbles, les boîtiers d'engrenages, les composants à encliquetage et les assemblages à ajustement serré.
Ses caractéristiques relativement utiles de ténacité et de traitement par fusion permettent de sélectionner différentes qualités pour les applications de moulage par injection, d'extrusion et d'ingénierie modifiée. Cependant, une qualité d’injection à haut débit et une qualité d’extrusion à haute viscosité ne sont pas des substituts directs.
L’une des considérations de conception les plus importantes concernant la résine nylon PA6 est la différence entre le matériau sec tel que moulé et le matériau conditionné à l’humidité. La référence fournie identifie une teneur en humidité d'équilibre d'environ 2 à 3 % à 50 % d'humidité relative, l'absorption réelle dépendant de la qualité et des conditions environnementales.
Lorsqu'un composant de précision absorbe de l'humidité, les changements dimensionnels peuvent affecter les jeux, la force de fixation ou l'ajustement de l'assemblage. Les propriétés de traction et de flexion à l'état sec ne doivent pas être automatiquement utilisées pour prédire les performances après conditionnement.
Un élément d'encliquetage doit se plier lors de l'installation sans fracture inacceptable, puis conserver une force de maintien suffisante. Le conditionnement à l'humidité peut modifier à la fois la rigidité et la ductilité. Les tests doivent donc refléter l'environnement de stockage et de service attendu du produit.
Les petits engrenages et composants mobiles nécessitent des performances d'usure appropriées et des jeux constants. Tenez compte de l'humidité, de la température de fonctionnement, des surfaces de contact et de la lubrification ainsi que des propriétés mécaniques de la résine sélectionnée.
Lorsque les trous de vis, les fentes de montage ou les ouvertures de connecteur présentent des tolérances étroites, mesurez les pièces moulées représentatives après la production et après la période de conditionnement environnemental spécifiée.
MFR de référence : 12–24 g/10 min à 235°C/2,16 kg. Cette catégorie combine le flux de traitement et les propriétés mécaniques des attaches de câble, des fixations, des petits engrenages, des composants d'appareils et des pièces moulées en général.
MFR de référence : 4 à 9 g/10 min dans les mêmes conditions. Un poids moléculaire et une résistance à l'état fondu plus élevés rendent ces qualités pertinentes pour les films, les monofilaments, les tubes et certains articles moulés par soufflage.
Les formulations modifiées par des élastomères sont utilisées lorsque la résistance aux chocs, en particulier à basse température, est une exigence plus importante que la rigidité standard. Les applications incluent les composants de protection automobile et le matériel exposé aux chocs.
Les formulations sélectionnées peuvent porter les classifications UL94 V-2 ou V-0 dans des conditions de test spécifiées. Les boîtiers électriques et les composants des bornes doivent être adaptés à l'épaisseur de paroi requise et au degré de flamme documenté.
| Paramètre | Données de référence |
|---|---|
| Nom du produit | Résine de nylon PA6 |
| Marque | Zhongwang |
| Matériel | Polyamide 6 / Nylon 6 |
| Qualités disponibles | Injection générale / Extrusion à haute viscosité / Super-renforcé / Ignifuge |
| Densité | 1,12–1,15 g/cm³, qualités non chargées |
| Point de fusion | 215-225°C |
| MFR | 4 à 24 g/10 min (235°C/2,16 kg), en fonction du grade |
| Résistance à la traction | 70–85 MPa, référence typique moulée à sec |
| Module de flexion | 2 600 à 3 200 MPa, référence typique moulée à sec |
| Impact Izod cranté à 23°C | 5–8 kJ/m², référence sèche typique |
| Température de déflexion thermique à 1,82 MPa | 55–70°C, référence typique |
| Retrait de moisissure | 1,0 à 1,8 %, notes non remplies |
| Humidité d'équilibre à 50 % d'humidité relative | 2 à 3 %, référence |
| Inflammabilité UL94 | HB / V-2 / V-0, en fonction de la qualité et de l'épaisseur |
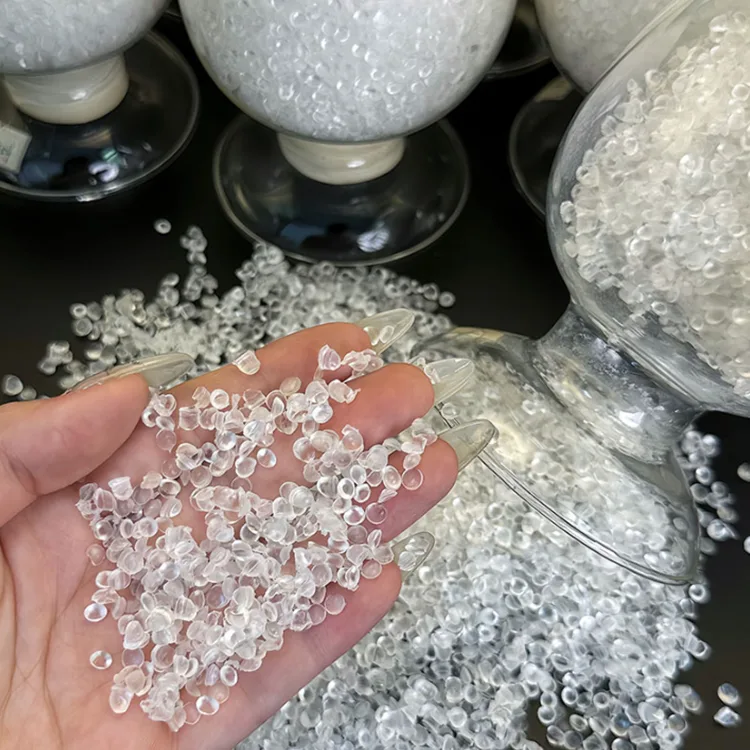
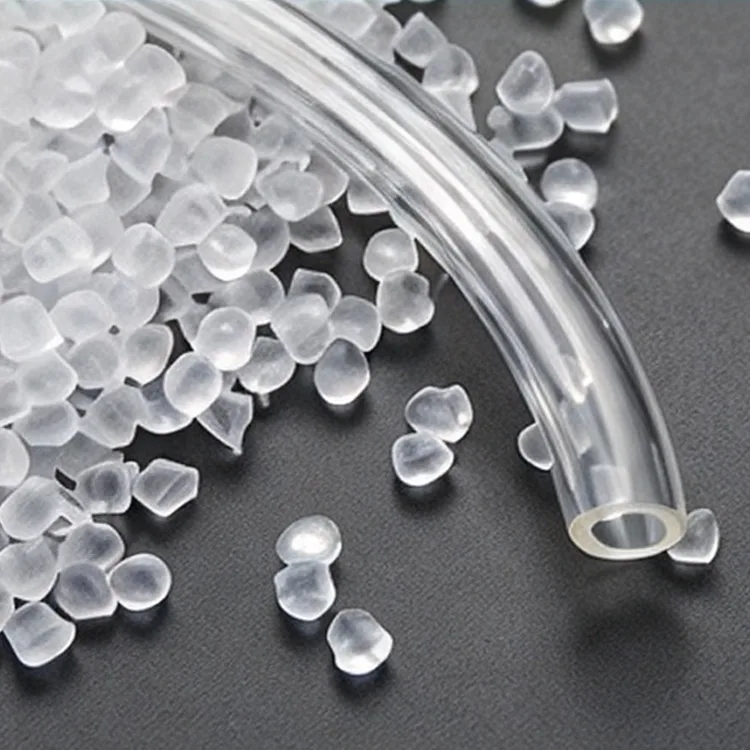
| Apparence | Granulés naturels blancs ou noirs |
| Traitement | Moulage par injection / Extrusion / Moulage par soufflage applicable |
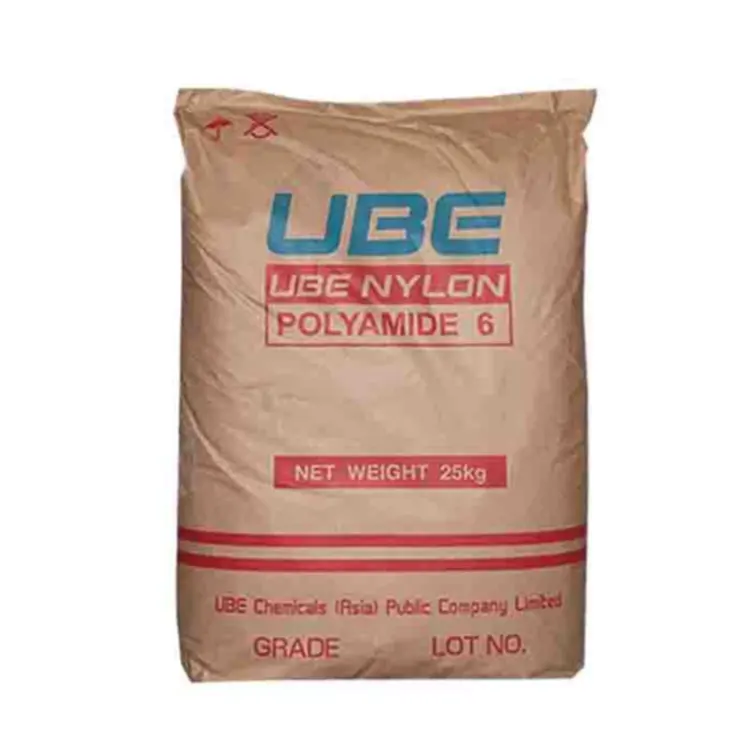
| Conditionnement | Sac tissé protégé contre l'humidité de 25 kg |
| Documentation | TDS, COA, SDS et rapports d'essais mécaniques ou de flamme applicables |
La recommandation de séchage de référence est de 80 à 85 °C pendant 4 à 6 heures à l'aide d'un séchoir par adsorption, en ciblant une humidité égale ou inférieure à 0,2 %. Une référence distincte de séchage sous vide de 105 °C pendant 8 à 12 heures est donnée pour les matériaux exposés à l'air pendant des périodes prolongées. Le calendrier réel doit suivre les instructions spécifiques au grade et la mesure de l'humidité.
Les températures typiques des fûts de matériau non chargé sont référencées entre 230 et 260°C. Une chaleur excessive, un temps de séjour long ou un séchage insuffisant peuvent produire des évasements, des stries argentées, des bulles ou une perte de propriétés mécaniques.
La température du moule influence également la cristallisation et les dimensions. Les paramètres d'essai doivent prendre en compte l'épaisseur de la pièce et la rigidité requise plutôt que d'adopter une température unique pour toutes les applications.
Situé à Yuyao China Plastics City, Zhongwang coordonne l'approvisionnement en nylon pour les acheteurs utilisant le moulage par injection et l'extrusion. Lorsque vous demandez de la résine nylon PA6, spécifiez le processus, le MFR cible, les exigences mécaniques ou d'impact, les conditions d'humidité, les dimensions critiques et la quantité annuelle.
Pour les assemblages de précision, la séquence de qualification recommandée consiste à mouler les composants d'essai, à mesurer les dimensions à sec, à conditionner les échantillons à l'environnement prévu et à réévaluer l'ajustement et la fonction. Les documents COA et TDS spécifiques au grade doivent soutenir les spécifications d'achat.
Le polyamide absorbe l'humidité atmosphérique. L'eau agit comme un plastifiant dans le polymère, ce qui peut réduire la rigidité tout en augmentant certaines mesures de ténacité et de flexibilité.
Pas sans évaluation. Les deux polymères diffèrent par leur comportement à la fusion, leurs propriétés thermiques, leur réponse à l'humidité et leur retrait. Les exigences en matière d'outillage et de composants doivent être vérifiées avant la substitution.
Une humidité excessive des pellets est une cause possible. La température de traitement, la contamination et d’autres conditions de moulage doivent également être examinées.
Il ne doit pas être considéré comme un remplacement direct. Son écoulement à l'état fondu plus faible et sa résistance à l'état fondu plus élevée sont sélectionnés pour les applications orientées extrusion, et son adéquation à l'injection nécessite des essais séparés.
Des qualités appropriées peuvent être envisagées lorsque leur classification de flamme documentée, leur épaisseur de paroi, leurs propriétés électriques et leurs performances mécaniques correspondent à l'application.
Adresse
Bâtiment 1, China Plastics International Business Center, n° 285 Shunda West Road, ville de Yuyao, ville de Ningbo, province du Zhejiang, Chine
Tél
Si vous avez des questions concernant un devis ou une coopération, n'hésitez pas à nous envoyer un e-mail ou à utiliser le formulaire de demande suivant. Notre représentant commercial vous contactera dans les 24 heures. Merci de votre intérêt pournos produits.