La stabilité continue de la production est la principale considération lorsque Zhongwang aide les transformateurs B2B à sélectionnerPVC de qualité extrusionpour tuyaux, profilés, tôles ou tubes.
L'extrusion de PVC diffère du moulage par injection par lots car le matériau doit se déplacer en continu dans l'équipement de traitement tout en maintenant une plastification et une sortie de matrice stables.
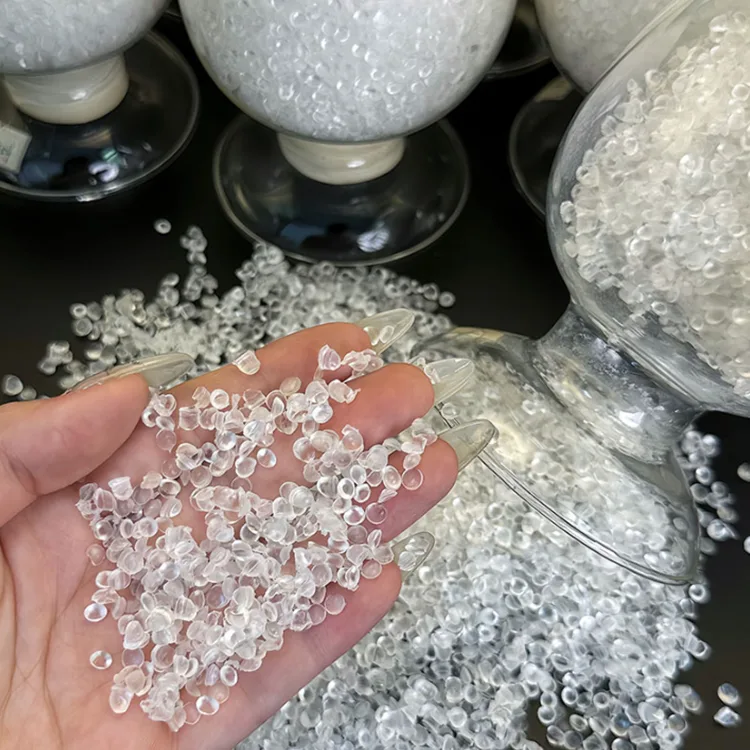
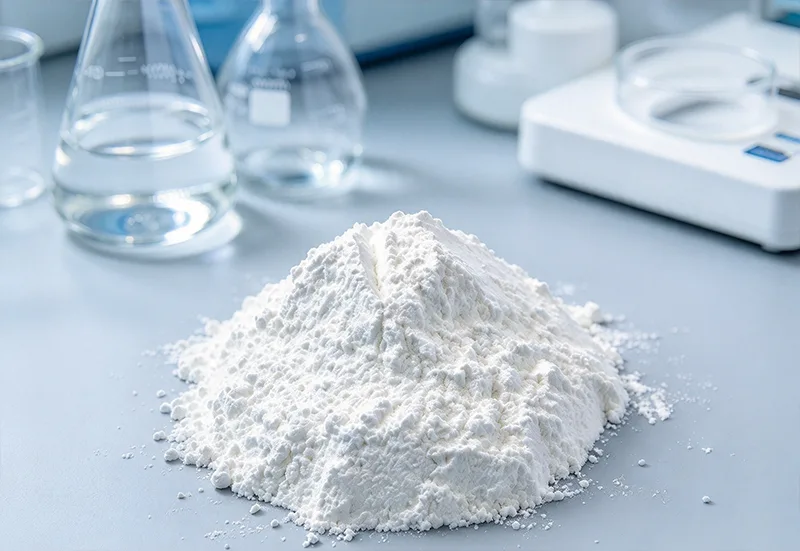
La résine est généralement fournie sous forme de poudre blanche et mélangée à des stabilisants, lubrifiants, auxiliaires de traitement, charges, plastifiants ou autres additifs appropriés selon les exigences du produit fini.
Lors de l'extrusion, le matériau formulé est transporté, chauffé, plastifié et forcé à travers une filière. Il est ensuite refroidi et dimensionné pour produire la section requise.
Dans ce processus, la qualité et la formulation de la résine fonctionnent ensemble. Même un polymère de base approprié peut produire des résultats inacceptables si son comportement en fusion ne correspond pas à la conception de la vis, au profil de température ou au système de lubrification.
L'extrusion du PVC nécessite que le matériau atteigne un état de fusion approprié lors de son passage à travers le fût.
Une fusion insuffisante peut contribuer à de faibles propriétés mécaniques ou à un mauvais aspect de surface. Une exposition thermique excessive peut provoquer une dégradation et une décoloration visible.
Les conditions de traitement appropriées dépendent des caractéristiques de la résine, de la composition de la formulation, de la configuration des vis, de la capacité de l'équipement et du rendement prévu.
Les transformateurs devraient donc traiter la plastification comme une variable de fabrication contrôlée plutôt que de se fier uniquement à la température du fût.
La valeur K est l'un des indicateurs techniques utilisés pour caractériser la résine PVC et est liée au poids moléculaire.
Différentes plages de poids moléculaires peuvent influencer le comportement de fusion, les performances mécaniques et la transformabilité.
La valeur K requise doit être choisie en fonction de la catégorie de produit, de la formulation et de l'équipement de traitement. Les informations produit fournies n'établissent pas une plage universelle de valeurs K pour chaque application d'extrusion.
La lubrification interne et externe influence la manière dont la formulation de PVC se déplace dans l'extrudeuse et interagit avec les surfaces de traitement.
Un équilibre de lubrifiant inapproprié peut affecter le temps de fusion, le couple de traitement, la qualité de la surface et la stabilité de l'extrusion.
Les ajustements de formulation doivent être validés par des essais de production réels plutôt qu'évalués indépendamment de la résine.
Le PVC nécessite une stabilisation thermique appropriée pendant le traitement.
Une stabilisation insuffisante ou un chauffage excessif peut entraîner une décoloration et une dégradation, en particulier lorsque le matériau reste dans le fût ou meurt plus longtemps que prévu.
Les températures de traitement et le temps de séjour doivent être contrôlés en fonction de la qualité sélectionnée et de la formulation complète.
Une fusion stable ne produit pas automatiquement un tube ou un profilé fini avec des dimensions constantes.
A la sortie de la filière, l'extrudat doit être refroidi et contrôlé à l'aide d'un équipement adapté à sa section.
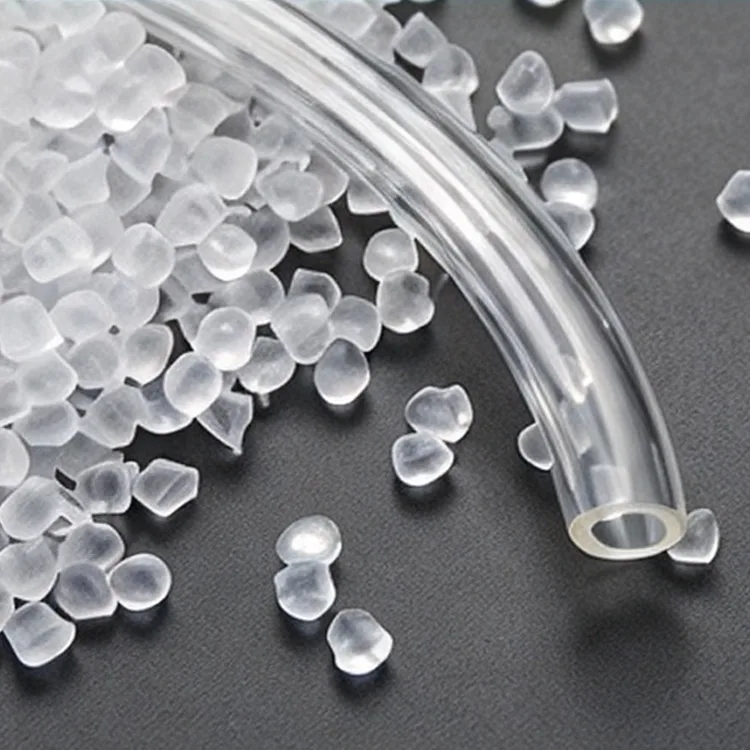
La production de tuyaux peut utiliser des systèmes de dimensionnement et de refroidissement sous vide pour établir le diamètre extérieur, la rondeur et l'épaisseur de paroi requis.
La formulation du matériau, le débit d'extrusion, la vitesse de transport, la température de refroidissement et les conditions de dimensionnement influencent tous les dimensions finies.
Les exigences mécaniques et liées à la pression doivent être évaluées en fonction de l'application réelle du tuyau et des normes de produit pertinentes.
L'extrusion de profilés implique le maintien de formes transversales complexes sur des longueurs de production continues.
Un refroidissement irrégulier, une sortie instable ou des conditions de matrice inappropriées peuvent provoquer une torsion, une variation dimensionnelle ou des défauts de surface.
Pour les profilés rigides, les exigences de formulation peuvent inclure la rigidité, la performance aux chocs, l'apparence et la résistance aux intempéries lorsqu'une utilisation en extérieur est prévue.
La production de feuilles nécessite une attention particulière à la répartition de la matière fondue, au contrôle de l'épaisseur, au refroidissement et à la finition de surface.
La formulation sélectionnée doit être évaluée en fonction de la rigidité requise du produit, de ses caractéristiques mécaniques et de l'environnement de fonctionnement prévu.
L'extrusion de PVC flexible intègre un système plastifiant approprié pour obtenir la douceur et le comportement à la flexion requis.
Le choix du plastifiant influence la flexibilité, le comportement thermique et la compatibilité avec l'application prévue.
Le produit fini doit être testé pour répondre aux exigences mécaniques, chimiques et réglementaires pertinentes.
| Article | Informations de référence |
|---|---|
| Nom du produit | PVC de qualité extrusion |
| Marque | Zhongwang |
| Polymère | Chlorure de polyvinyle |
| Forme matérielle | Poudre de résine blanche |
| Méthode de traitement primaire | Extrusion continue |
| Valeur K | En fonction du niveau |
| Densité apparente | En fonction du niveau |
| Caractéristiques de fusion | Dépend du grade et de la formulation |
| Comportement du traitement de la fonte | Dépend du grade et de la formulation |
| Dureté | Dépend de la formulation |
| Propriétés mécaniques | Dépend du grade et de la formulation |
| Stabilité thermique | Dépend de la formulation |
| Flexibilité | Dépend de la formulation |
| Couleur du produit fini | Dépend de la formulation |
| Conditionnement | Emballage en résine standard |
| Documents disponibles | TDS, COA et spécifications de produits applicables |
Les défauts de surface peuvent résulter d'une fusion inappropriée, d'une lubrification excessive ou insuffisante, d'une instabilité de fusion, d'une contamination de la matrice ou de températures de traitement incorrectes.
Avant de changer la résine de base, les transformateurs doivent examiner la formulation du matériau, l'état de la matrice, le profil de température et la stabilité de la ligne.
Un jaunissement ou d'autres changements de couleur inattendus peuvent indiquer une dégradation thermique ou un problème avec le système stabilisateur.
Le temps de séjour du matériau, la température du fût, la température de la filière et la stabilité de la formulation doivent être étudiés.
Les changements dans l'épaisseur des tuyaux ou des tubes peuvent être associés à un rendement d'extrusion, un centrage de la filière, une vitesse de transport ou des conditions de refroidissement instables.
Le comportement de traitement du matériau doit être pris en compte ainsi que les ajustements mécaniques de la chaîne de production.
Le gauchissement peut résulter d'un refroidissement irrégulier, d'un dimensionnement inapproprié, de contraintes internes ou de variations de la vitesse d'extrusion.
Les profilés finis doivent être inspectés après refroidissement et stabilisation dimensionnelle, et pas seulement immédiatement après avoir quitté la matrice.
Des variations mécaniques peuvent résulter de changements de qualité, d'incohérences de formulation, d'une fusion insuffisante ou de différences de traitement entre les lots de production.
Le maintien de spécifications de matériaux et de registres de production cohérents permet d'identifier la cause des résultats inattendus.
| Facteur | Extrusion de PVC rigide | Extrusion de PVC souple |
|---|---|---|
| Produits typiques | Tuyaux, profilés de fenêtres, tôles rigides, éléments de construction | Tubes flexibles, manchons de protection, bandes d'étanchéité, gaines de câbles |
| Utilisation de plastifiant | Limité ou aucun, selon la formulation | Système de plastifiant sélectionné |
| Objectif principal de la propriété | Rigidité, comportement aux chocs, stabilité dimensionnelle | Flexibilité, comportement à la flexion, propriétés mécaniques spécifiques à l'application |
| Considérations relatives au traitement | Fusion, géométrie de profil, refroidissement, dimensionnement | Plastification, stabilité à l'extrusion, douceur, refroidissement |
Zhejiang Zhongwang International Trade Co., Ltd. opère au sein de Yuyao China Plastics City, un site majeur de commerce de matières premières plastiques soutenu par des ressources régionales d'entreposage et de logistique.
PourPVC de qualité extrusionLors de l'achat, les acheteurs doivent fournir la catégorie de produit, la qualité de résine préférée ou la valeur K, la configuration des vis, les exigences de formulation rigide ou flexible, la sortie de la ligne et les spécifications du produit fini.
Lorsqu'une ligne d'extrusion existante rencontre des problèmes, des détails tels que le comportement de fusion, les défauts de surface, les variations dimensionnelles et les conditions de traitement peuvent aider à orienter les discussions sur les matériaux.
La qualité sélectionnée doit être confirmée par sa fiche technique et son certificat d'analyse, suivis d'essais d'application avant la production commerciale.
Le PVC de qualité extrusion est sélectionné pour le formage continu à travers une matrice, tandis que le PVC de qualité injection est utilisé dans des formulations adaptées au remplissage des cavités de moules individuelles. Les caractéristiques de transformation et les exigences en matière d'additifs doivent être adaptées à la méthode prévue.
La valeur K est liée au poids moléculaire du PVC et peut influencer la transformabilité et le comportement mécanique. La valeur appropriée dépend du produit fini, de la formulation et de l'équipement d'extrusion.
Une résine de base peut être envisagée dans différentes formulations, mais la qualité requise et le système d'additifs doivent être évalués pour chaque application. Les produits flexibles nécessitent normalement des plastifiants appropriés, tandis que les produits rigides ont des exigences de formulation et de performances différentes.
Les causes potentielles incluent une mauvaise fusion, une lubrification inappropriée, une contamination de la matrice, une instabilité de la fusion et des températures de traitement incorrectes. Le diagnostic doit prendre en compte à la fois la formulation du matériau et l'équipement d'extrusion.
Les dimensions finales dépendent également de la conception de la filière, du débit d'extrusion, du refroidissement, du dimensionnement, de la vitesse de transport et du comportement physique de la formulation complète.
Les acheteurs doivent fournir le produit extrudé prévu, la valeur K préférée ou la qualité existante, la configuration de l'équipement, les exigences de formulation, les dimensions cibles, le volume de production et toute exigence mécanique ou réglementaire spécifique.
Adresse
Bâtiment 1, China Plastics International Business Center, n° 285 Shunda West Road, ville de Yuyao, ville de Ningbo, province du Zhejiang, Chine
Tél
Si vous avez des questions concernant un devis ou une coopération, n'hésitez pas à nous envoyer un e-mail ou à utiliser le formulaire de demande suivant. Notre représentant commercial vous contactera dans les 24 heures. Merci de votre intérêt pournos produits.