La sélection du PVC de qualité injection pour un nouveau composant moulé implique bien plus que l'identification d'un polymère approprié, et Zhongwang travaille avec les acheteurs B2B pour faire correspondre les spécifications de la résine à leur processus de moulage par injection.
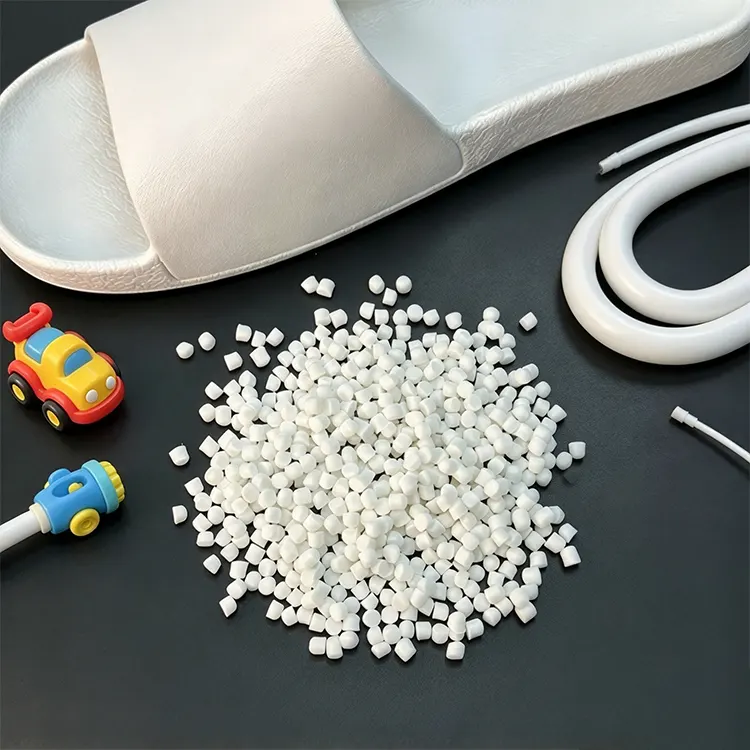
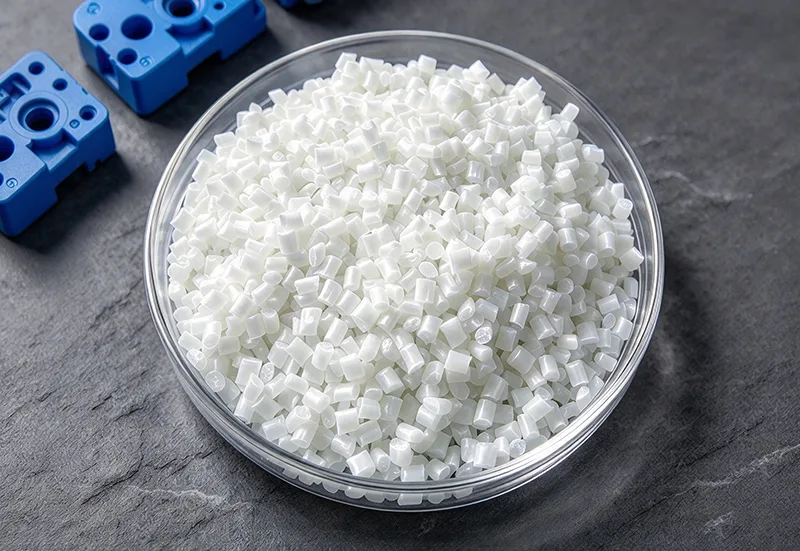
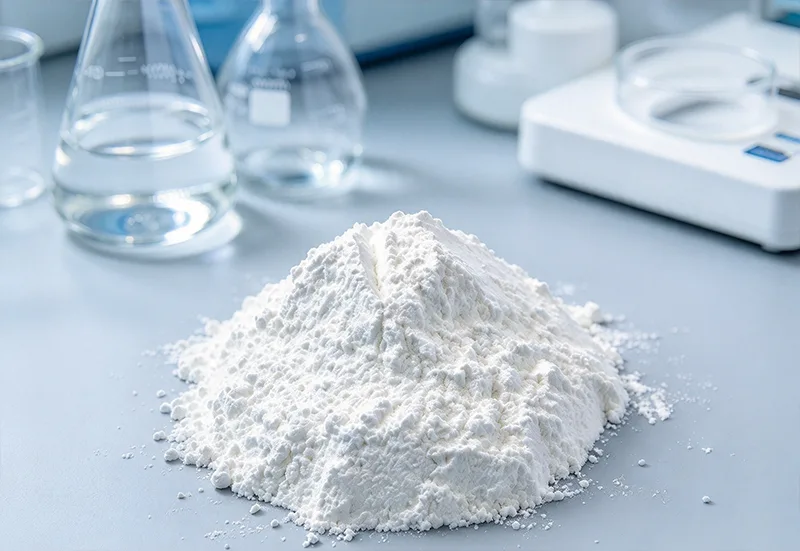
Le chlorure de polyvinyle est généralement fourni sous forme de poudre de résine blanche avant mélange. Des stabilisants, des lubrifiants, des auxiliaires technologiques, des modificateurs d'impact et des plastifiants peuvent être incorporés selon les exigences du produit fini.
Pendant le moulage par injection, le matériau formulé doit se plastifier, passer à travers le système de canaux et de portes, remplir la cavité du moule et refroidir pour prendre la forme requise.
Le PVC crée un défi de traitement particulier car une exposition thermique excessive peut provoquer une dégradation. Dans le même temps, une plastification insuffisante ou un comportement d’écoulement inapproprié peuvent empêcher un remplissage correct de la cavité.
Une formulation réussie équilibre donc le traitement par fusion, la stabilité thermique, les performances mécaniques et les dimensions de la pièce finie.
| Article | Spécification de référence |
|---|---|
| Nom du produit | PVC de qualité injectable |
| Marque | Zhongwang |
| Polymère | Chlorure de polyvinyle (PVC) |
| Forme matérielle | Poudre de résine blanche |
| Méthode de traitement | Moulage par injection |
| Valeur K | En fonction du niveau |
| Densité apparente | En fonction du niveau |
| Comportement de fusion et de fusion | Dépend du grade et de la formulation |
| Dureté | Dépend de la formulation |
| Performances d'impact | Dépend de la formulation |
| Propriétés mécaniques | Dépend du grade et de la formulation |
| Stabilité thermique | Dépend du grade et de la formulation |
| Couleur | Poudre de résine blanche ; la couleur finale dépend de la formulation |
| Conditionnement | Emballage en résine standard |
| Documents disponibles | TDS, COA et documentation de qualité applicable |
Le moulage par injection nécessite que le matériau fondu se déplace le long d'un chemin d'écoulement défini au cours d'un cycle relativement court. Des sections minces, des seuils étroits, des changements brusques d'épaisseur et des caractéristiques internes complexes peuvent accroître la difficulté d'obtenir un remplissage complet.
Une formulation avec un débit insuffisant peut produire des plans courts ou des détails mal formés. L'augmentation de la température pour améliorer le remplissage peut créer un risque supplémentaire si elle prolonge l'exposition thermique du matériau au-delà d'une plage de traitement appropriée.
Au lieu de se fier uniquement au réglage de la température, les fabricants devraient évaluer ensemble les caractéristiques de la résine, la viscosité du composé, la conception des portes, les conditions d’injection et la température du moule.
L'emplacement de la porte affecte la façon dont le matériau pénètre dans la cavité et l'endroit où se rencontrent les fronts d'écoulement séparés. Un mauvais placement des portes peut entraîner un remplissage incomplet, des lignes de soudure visibles ou des faiblesses mécaniques localisées.
Pour les raccords et boîtiers moulés, le portail doit être évalué en fonction de l'épaisseur de paroi du composant, des exigences structurelles et des spécifications d'apparence.
Un temps de séjour excessif dans le cylindre ou la buse peut exposer le PVC à une chaleur inutile. La dégradation du matériau peut entraîner une décoloration, des défauts de surface ou une détérioration des propriétés de la pièce finie.
Le système de stabilisation thermique, le profil de température de l'équipement, la taille de la dose et le cycle de production doivent être adaptés à la formulation sélectionnée.
Une fois la cavité remplie, les conditions de refroidissement et de compactage influencent les dimensions et l'aspect de surface de la pièce moulée.
Une épaisseur de paroi inégale et un refroidissement inapproprié peuvent contribuer à l'apparition de marques d'affaissement, de distorsion ou d'incohérence dimensionnelle. La sélection de la résine et la conception du moule doivent donc être évaluées dans le cadre du même processus de production.
Les formulations de PVC rigide peuvent être évaluées pour les raccords de tuyauterie, les composants liés aux vannes, les boîtiers électriques et les connecteurs industriels.
Ces applications peuvent donner la priorité à la rigidité, à la résistance aux chocs, à la cohérence dimensionnelle et à la compatibilité chimique.
Les exigences mécaniques doivent être confirmées en fonction de la géométrie du raccord fini, des conditions d'installation et de l'environnement de service prévu.
Les formulations flexibles conviennent aux couvercles moulés, aux pièces de protection, aux connecteurs souples et à d'autres composants nécessitant une déformation contrôlée.
Le choix du plastifiant influence de manière significative la douceur, la flexibilité et d’autres propriétés du produit fini.
Pour les produits exposés à la chaleur, aux produits chimiques ou à des mouvements répétés, le composé complet doit être évalué plutôt que de supposer que les formulations de PVC flexible ont des performances identiques.
Les composants moulés avec des surfaces visibles nécessitent une attention particulière à la cohérence des couleurs, à la brillance, à l'apparence des lignes de soudure et aux défauts de surface.
Ces caractéristiques sont influencées par la formulation, la fusion des matériaux, la finition du moule, la température de traitement et les conditions de refroidissement.
Des projections courtes peuvent résulter d'un écoulement de matière fondu insuffisant, de conditions d'injection inappropriées, d'une longueur d'écoulement excessive ou de portes et canaux mal conçus.
Avant de modifier les qualités de résine, les transformateurs doivent examiner la formulation du composé et les conditions réelles de remplissage du moule.
Une décoloration inattendue peut être associée à une exposition thermique excessive, une stabilisation inadéquate, une stagnation du matériau ou des conditions de traitement inappropriées.
Les températures du cylindre et des buses, le temps de séjour et l'état de l'équipement de moulage doivent être étudiés.
Des lignes de soudure se forment lorsque des fronts de fusion séparés se rencontrent à l'intérieur du moule. Leur apparence et leur importance mécanique dépendent du comportement d'écoulement, de la conception de la cavité, des conditions de traitement et des exigences de service du composant.
La distorsion peut résulter d'un refroidissement inégal, de la géométrie des pièces, des conditions d'emballage et des différences de retrait du matériau.
La formulation sélectionnée doit être testée en utilisant le moule de production prévu où les tolérances dimensionnelles sont importantes.
Zhejiang Zhongwang International Trade Co., Ltd. opère depuis Yuyao China Plastics City, soutenant l'approvisionnement en résine PVC via des canaux de fournisseurs établis et des ressources logistiques régionales.
Pour les demandes de renseignements sur le PVC de qualité injection, les acheteurs doivent fournir le type de produit moulé, les spécifications de résine existantes ou la valeur K, l'équipement de traitement, l'épaisseur de paroi, la dureté requise, les exigences d'impact et la quantité de commande attendue.
Les dessins, les problèmes de moulage existants ou les spécifications d'échantillons peuvent aider à identifier les caractéristiques des matériaux qui doivent être évaluées.
La résine et le composé sélectionnés doivent être validés par une documentation technique et des essais de moulage représentatifs avant la production en volume.
Le PVC nécessite une stabilisation thermique et une plastification contrôlées. Une exposition thermique excessive peut provoquer une dégradation, tandis qu'une fusion ou un écoulement insuffisant peut conduire à un moulage incomplet et à des pièces défectueuses.
Des formulations de PVC rigide appropriées peuvent être évaluées pour les raccords moulés par injection. Les composants finis doivent répondre aux exigences mécaniques, dimensionnelles, chimiques et liées à la pression applicables.
Les causes possibles incluent un débit de composé inapproprié, des portes restreintes, une longueur d'écoulement excessive, une pression d'injection insuffisante ou des conditions de traitement défavorables. Le matériau et le moule doivent être évalués.
La poudre de PVC nécessite normalement une formulation et un processus de mélange appropriés. Les stabilisants, lubrifiants, modificateurs et autres ingrédients requis dépendent du produit moulé prévu.
Les acheteurs doivent prendre en compte les dimensions de la cavité, la disposition des portes et des canaux, l'épaisseur de la paroi, les exigences mécaniques, la finition de surface et le comportement de traitement de la formulation complète du PVC.
Adresse
Bâtiment 1, China Plastics International Business Center, n° 285 Shunda West Road, ville de Yuyao, ville de Ningbo, province du Zhejiang, Chine
Tél
Si vous avez des questions concernant un devis ou une coopération, n'hésitez pas à nous envoyer un e-mail ou à utiliser le formulaire de demande suivant. Notre représentant commercial vous contactera dans les 24 heures. Merci de votre intérêt pournos produits.